
صنعت تولید لوله و اتصالات PVC (پلیکا) در ایران و جهان، میدان نبردی است که در آن دو نیروی متضاد همواره در حال جنگ هستند: کیفیت مکانیکی و قیمت تمام شده. تولیدکنندگان هوشمند میدانند که فرمولاسیون لوله پلیکا و اتصالات تنها ترکیب چند ماده شیمیایی نیست؛ بلکه یک مهندسی دقیق برای ایجاد تعادل است. سوالی که ذهن تمام مدیران فنی و صاحبان کارخانهها را مشغول کرده این است: “چگونه میتوانیم درصد فیلر (کربنات کلسیم) را در فرمولاسیون افزایش دهیم تا هزینهها کاهش یابد، اما لوله زیر تست ضربه یا فشار نشکند؟”
- فرمولاسیون لوله پلیکا و اتصالات نیازمند تعادل دقیق روانکنندهها و فیلرهای معدنی است
- استفاده از کربنات کلسیم پوششدار مانع کلوخهشدن و افت خواص مکانیکی میشود
- افزایش میزان پیاچآر (phr) تا ۴۰ با بهینهسازی اصلاحکننده ضربه و تثبیتکننده کلسیم-روی امکانپذیر است
- مواد اولیه لوله پلیکا مستقیماً بر صافی سطح داخلی و تست فشار تاثیر میگذارند
- ثبات دانهبندی و مشبندی پودر معیار اصلی انتخاب تامینکننده صنعتی است

چرا رزین پلیکا بدون فرمولاسیون دقیق، لوله استاندارد نمیسازد؟ (مبنای علمی و کانیشناسی ماده)
پلیوینیل کلراید (پیویسی) به خودی خود پلیمری سخت، شکننده و ناپایدار در برابر حرارت است که برای تبدیل شدن به یک محصول نهایی مانند لوله فاضلابی یا ناودانی، نیازمند یک بسته افزودنی دقیق است. هنر فرمولاسیون لوله پلیکا و اتصالات در انتخاب درست این افزودنیها و تعیین نسبت دقیق آنها خلاصه میشود. یک تغییر کوچک در میزان روانکننده داخلی یا خارجی میتواند باعث سوختن مواد در سیلندر اکسترودر یا عدم پخت کامل شود. هدف نهایی رسیدن به یک شبکه پلیمری منسجم است که در آن ذرات فیلر به خوبی در ماتریس رزین پخش شده باشند. در صنعت پلیمر، برای بیان فرمولاسیون از واحد پیاچآر (phr) استفاده میشود. فرض کنید شما ۱۰۰ کیلوگرم رزین دارید، اگر ۲۰ کیلوگرم کربنات کلسیم به آن اضافه کنید، مقدار آن برابر با ۲۰ پیاچآر است. این استاندارد به فرمولنویس اجازه میدهد تا بدون توجه به وزن کل بچ میکسر، نسبتها را ثابت نگه دارد. برای تولید لوله معمولاً از رزین با مقدار-کی برابر ۶۵ (مانند گرید اس-۶۵ یا اسجی-۵) استفاده میشود که خواص مکانیکی و فرآیندپذیری متعادلی دارد. برای اتصالات که تزریق میشوند، از گریدهای با مقدار-کی پایینتر (مانند کی-۵۷ یا کی-۶۰) استفاده میشود تا جریانپذیری بهتری در قالب داشته باشند. بدون تثبیتکننده (استابلایزر) حرارتی، این پلیمر در دمای فرآیند (حدود ۱۱۰ تا ۱۸۰ درجه سانتیگراد) دچار فرآیند حذف کلرید هیدروژن (دهیدروکلریناسیون) شده و گاز اچسیال آزاد میکند. این گاز به صورت خودکاتالیزوری باعث شکسته شدن زنجیرههای پلیمری و تغییر رنگ محصول به سمت زردی و قهوهای میشود. تثبیتکنندههای پایه سرب جای خود را به تثبیتکنندههای کلسیم-روی دادهاند تا رنگ محصول سفید بماند و خواص حفظ شود؛ این تثبیتکنندهها با خنثیسازی اچسیال و جایگزینی کلرهای ناپایدار، از تخریب زنجیره جلوگیری میکنند. در کنار این موارد، روانکننده داخلی اصطکاک بین زنجیرههای پلیمری را کاهش داده و روانکننده خارجی مانند اسید استئاریک و پلیاتیلن واکس (پیای واکس) اصطکاک بین مواد مذاب و دیوارههای فلزی را کم میکند. روانکنندههای داخلی با ساختار قطبی خود با ماتریس پیویسی سازگار شده و ویسکوزیته مذاب را کاهش میدهند، در حالی که روانکنندههای خارجی به سطح فلز مهاجرت کرده و لایه لغزشی ایجاد میکنند. برای بالا بردن میزان پیاچآر فیلر، نیاز به استفاده از اصلاحکننده ضربه (سیپیای ۱۳۵ای) داریم تا از شکست ترد جلوگیری کند. کربنات کلسیم پوششدار بر تعیین هزینه تمامشده و استحکام کششی تاثیر مستقیم دارد.
نسبت مواد در فرمولاسیون لوله فشارقوی و فاضلابی (جدول مرجع پیاچآر)
تولیدکنندگان هوشمند میدانند که رسیدن به فرمولاسیونی که هم استاندارد ملی را پاس کند و هم سودآوری را تضمین نماید، نیازمند درک عمیق از تعاملات بین مواد اولیه لوله پلیکا است. تصور افزایش کربنات به معنای شکنندگی قطعی لوله است، اما با رعایت اصول مهندسی، میتوان تا ۴۰ پیاچآر و حتی بیشتر در لولههای غیر تحت فشار از کربنات کلسیم پوششدار استفاده کرد. کیفیت مش و پوشش کربنات ضروری است؛ استفاده از کربنات با مش ۲۵۰۰ یا بالاتر که به خوبی پوششدهی شده باشد الزامی است. به ازای هر ۱۰ پیاچآر افزایش کربنات مازاد بر استاندارد، باید مقدار کمی (مثلاً ۰.۲ تا ۰.۵ پیاچآر) به میزان سیپیای اضافه شود تا انعطافپذیری جبران گردد. چون کربنات کلسیم سطح ویژه بالایی دارد، وقتی مقدار آن زیاد میشود، اصطکاک داخلی افزایش مییابد و ممکن است نیاز باشد از روانکننده خارجی کاسته شود تا پخت به تأخیر نیفتد. تفاوت لولههای فاضلابی با لولههای تحت فشار (آبی) در همین بخش آشکار میشود؛ لولههای آبی که باید تست هیدرواستاتیک را پاس کنند، با سقف محدودتری از فیلر مواجهاند، در حالی که لولههای فاضلابی که با جریان ثقلی کار میکنند، فضای بیشتری برای بارگذاری فیلر دارند، به شرطی که تست سقوط وزنه را بدون ترکخوردگی پاس کنند. نوع دستگاه در این تعادل نقش دارد؛ اکسترودرهای مخروطی (کنیکال) به دلیل هندسه مارپیچ خود، عملکرد بهتری در فشردهسازی پودرهای با درصد فیلر بالا دارند، در حالی که اکسترودرهای موازی (پارالل) به دلیل طول ماندگاری بیشتر، فرصت بیشتری برای دگازینگ و همگنسازی مذاب فراهم میکنند. جدول زیر مرجعی برای مقایسه فنی و فرمولهای پیشنهادی است که باید بر اساس شرایط دستگاه تنظیم شوند. درک این مفاهیم برای جلوگیری از علل شکنندگی لوله بسیار مهم است.
| ماده اولیه | لوله فاضلابی استاندارد (پیاچآر) | اتصالات (پیاچآر) |
|---|---|---|
| رزین پیویسی (اس-۶۵ / کی-۵۷ برای اتصالات) | ۱۰۰ | ۱۰۰ |
| استابلایزر (کلسیم-روی) | ۲.۵ – ۳.۰ | ۳.۵ – ۴.۵ |
| کربنات کلسیم کوتد | ۱۵ – ۲۵ | ۱۰ – ۱۵ |
| مادیفایر ضربه (سیپیای ۱۳۵ای) | ۰.۸ – ۱.۲ | ۱.۰ – ۲.۰ |
| دیاکسید تیتانیوم | ۰.۵ – ۱.۰ | ۱.۵ – ۲.۰ |
| اسید استئاریک | ۰.۲ – ۰.۳ | ۰.۵ – ۰.۸ |
| پیای واکس | ۰.۱۵ – ۰.۲۵ | ۰.۳ – ۰.۵ |
پنج خطایی که خرید مواد اولیه لوله پلیکا را به ضرر تبدیل میکند
در بازار صنعتی، نوسان کیفیت مواد اولیه یکی از بزرگترین مشکلات تولیدکنندگان است. اگر دانهبندی یکنواخت نباشد یا پوششدهی ناقص انجام شده باشد، تمام تنظیمات اکسترودر به هم میریزد. برای اطمینان از کیفیت تولید، همواره باید از تامینکنندگان معتبر خرید کرد. پنج خطای زیر میتواند خرید عمده را به زیان تبدیل کند. اولین خطا، تمرکز صرفاً بر قیمت پایین پودر بدون توجه به تفاوت کربنات کلسیم پوششدار و ساده است. پودر بدون پوشش مثل یک ناخالصی عمل کرده و نقطه شروع ترک خواهد بود. خطای دوم، بیتوجهی به دانهبندی و مشبندی پودر است؛ عدم یکنواختی پراکنش فیلر باعث ایجاد نقاط تنش در ماتریس پلیمری میشود. ذرات درشت در این میان به عنوان عوامل مستعد شکست عمل کرده و مقاومت ضربهای محصول نهایی را به شدت افت میدهند. خطای سوم، ناهمخوانی تثبیتکننده حرارتی با فیلر است؛ تثبیتکننده باید بتواند با سطح فیلر تعامل سازگاری داشته باشد تا از سوختگی در ناحیه همگنسازی (مترینگ) اکسترودر جلوگیری کند. تغییرات جزئی در میزان اسید چرب آزادِ پوششدهنده (اسید استئاریک) میتواند زمان ژلاسیون (پخت) را به شدت تحت تاثیر قرار دهد. اگر زمان پخت طولانی شود، مذاب در دستگاه باقی مانده و سوختگی رخ میدهد؛ اگر کوتاه شود، ذرات پلیمری به خوبی ذوب نشده و لوله به دلیل فیوژن ناقص، شکننده میشود. خطای چهارم، عدم تست نمونه پیش از سفارش تناژی است؛ تغییر منبع تامین کربنات کلسیم، حتی اگر مشخصات فنی روی کاغذ یکسان باشد، میتواند رفتار رئولوژیکی مذاب را کاملاً تغییر دهد. این موضوع میتواند منجر به تولید لولههایی شود که در تستهای کنترل کیفیت رد شده و ناچار به استقراض مجدد و بازیافت آنها خواهید بود که خود به معنای مصرف انرژی مضاعف و استهلاک دستگاه است. خطای پنجم، نادیده گرفتن شرایط انبارداری و رطوبت پودر است که منجر به زبری سطح داخلی لوله میشود. رطوبت جذب شده در ذرات کربنات کلسیم در طول فرآیند اکستروژن به بخار تبدیل شده و باعث ایجاد حفرههای میکروسکوپی (پوکی) در دیواره لوله و ایجاد رگههای مویی در سطح میشود. هرگز بدون انجام تستهای آزمایشگاهی کوچک مقیاس، تغییری ناگهانی در خط تولید اصلی ایجاد نکنید.
مشخصات فنی کربنات کلسیم مورد قبول در خط اکستروژن و تزریق (جدول آنالیز)
برای دستیابی به کامپوزیتهای پلیمری با درصد پرکننده بالا، پوششدهی ذرات معدنی با اسیدهای چرب الزامی است. این امر انرژی سطحی را کاهش داده و پراکندگی در ماتریس پلیمری را بهبود میبخشد. کربنات ساده آبدوست است و با رزین پیویسی که آبگریز است، پیوند خوبی برقرار نمیکند. پوشش اسید استئاریک باعث سازگاری قطبیت فیلر و رزین شده و پخششوندگی را بهبود میبخشد. در سطح مولکولی، لایه آلیِ استئاریک روی ذرات معدنی به عنوان یک پل ارتباطی عمل کرده و از تجمع ذرات (آگلومریشن) ممانعت میکند. این امر کلید افزایش درصد فیلر در لوله است. یکی از روشهای ساده برای سنجش کیفیت پوششدهی در خط تولید، تست آبگریبی روی پودر است؛ اگر پودر روی آب شناور ماند، پوششدهی صحیح است و پودر آبگریز شده است، اما اگر سریع در آب تهنشین شد، نشاندهنده فقدان پوشش یا کیفیت ضعیف آن است. توزیع اندازه ذرات (پیاسدی) که با شاخصهایی نظیر دی-۵۰ (میانگین اندازه ذرات) و دی-۹۸ (درصد ذرات درشت) سنجیده میشود، بر رفتار رئولوژیکی تاثیر مستقیم دارد. ذراتی با دی-۹۸ بالا (وجود دانههای درشت) در نقاط استراحتِ قطعه به عنوان متمرکزکننده تنش عمل کرده و مقاومت ضربهای را تخریب میکنند. جدول زیر مشخصات فنی مورد نیاز برای خطوط تولید را نشان میدهد.
| پارامتر | توضیح فنی |
|---|---|
| خلوص کربنات کلسیم | باید در بالاترین سطح کیفی خود حفظ شود تا ناخالصیهای فلزی مانع پایداری حرارتی نشوند |
| درجه سفیدی | تاثیر مستقیم بر ظاهر لوله و اتصالات و کاهش نیاز به دیاکسید تیتانیوم دارد |
| میزان رطوبت | باید در پایینترین حد ممکن کنترل شود تا از حباب و زبری سطح جلوگیری شود |
| دانهبندی (مش) | مش ۲۵۰۰ یا بالاتر برای یکنواختی پراکنش فیلر و جلوگیری از سایش سیلندر ضروری است |
| وضعیت پوشش | پوشش اسید استئاریک برای کاهش ویسکوزیته مذاب و بهبود رئولوژی الزامی است |
از میکسر داغ تا قالب تزریق: نقش فیلر در هر ایستگاه خط تولید
فرآیند تولید لوله پلیکا با میکسر داغ آغاز میشود؛ جایی که مواد باید به دمای ۱۱۵ تا ۱۲۰ درجه سانتیگراد برسند تا رطوبت حذف شده و واکسها و روانکنندهها به حالت مذاب درآمده و ذرات رزین را به طور کامل پوشش دهند. این مرحله که به ژلاسیون (ژلاسیون) اولیه معروف است، نیازمند حرارتِ اصطکاکی است که توسط تیغههای پرسرعتِ میکسر ایجاد میشود. پس از رسیدن به این دما، مواد باید بلافاصله به میکسر سرد (کولر) منتقل شده و تا ۴۵ درجه خنک شوند تا از کلوخهشدن و تجزیه حرارتی پیشگیری گردد. در مرحله بعد، مواد وارد اکسترودر دومارپیچ میشوند. رفتار رئولوژی مذاب پیویسی در این ایستگاه به شدت تحت تاثیر نسبت فیلر و روانکنندههاست. اگر از کربنات پوششدار استفاده کنید، به دلیل داشتن لایه اسید استئاریک، خود پودر نقش روانکنندگی دارد و به کاهش فشار اکسترودر کمک میکند. کاهش فشار به معنای کاهش استهلاک یاتاقانها و متههای اکسترودر و البته کاهش مصرف انرژی الکتریکی است. پس از خروج مذاب از قالب، لوله وارد کالیبراتور خلأ میشود تا ابعاد نهایی قطعه تثبیت گردد. در این ایستگاه، فشار منفیِ ایجاد شده باعث میشود لوله نرمِ خروجی به دیواره قالب بچسبد و قطر خارجی آن استاندارد شود. برای اتصالات استاندارد پیویسی، مسیر تولید متفاوت است. در دستگاه تزریق، مذاب باید جریانپذیری بالایی داشته باشد تا دور زانوها، سهراهیها، چهارراهیها و بوشنها به خوبی پر شود. به همین دلیل در اتصالات از گرید کی-۵۷ استفاده شده و میزان پیاچآر کربنات کلسیم معمولاً در محدوده ۱۰ تا ۱۵ نگه داشته میشود. کانالهای باریکِ قالبِ تزریق، ویسکوزیته پایینتری را طلب میکنند تا از نقصهایی نظیر خطوط جوش (وِلد لاینز) و پر نشدن کامل قالب جلوگیری شود. درک فرمولاسیون ۴۰ پیاچآر در تولید لولههای غیر فشارقوی نیاز به مدیریت دقیق این ایستگاهها دارد تا فیوژن کامل اتفاق بیفتد.
راهنمای سفارش عمده کربنات کلسیم مخصوص لوله و اتصالات پلیکا
چارچوب تصمیم خرید تجاری (بیتوبی) نیازمند ارزیابی چندجانبه از تامینکننده است. معیارهای انتخاب شامل ثبات آنالیز بین بچها، بستهبندی ضد رطوبت و لجستیک بهینه است. خریداران باید بر روی پایداری کیفیت تمرکز کنند، نه صرفاً بر کاهش هزینههای مقطعی. تغییر منبع تامین میتواند به زیان تبدیل شود اگر تضمینی برای ثبات دانهبندی و کیفیت پوششدهی وجود نداشته باشد. برای پاسخ به دغدغه قیمتی کاربران در خصوص قیمت اتصالات لوله سفید، استراتژی درست انتخاب فیلری است که با قیمت منطقی، بالاترین سطح پوششدهی را ارائه دهد. حمل و نقل پودرهای معدنی به دلیل چگالی بالای آنها، بخش عمدهای از هزینه تمامشده را تشکیل میدهد؛ بنابراین انتخاب تامینکنندهای که از نظر مسیر لجستیکی به کارخانه شما نزدیکتر است، میتواند مزیت رقابتی ایجاد کند، حتی اگر قیمت پایه پودر نسبت به گزینههای دورتر ارزانتر نباشد. از نظر بستهبندی، استفاده از کیسههای کاغذی چندلایه با پوشش داخلی پلیاتیلنی برای خریدهای کوچک و بیگبگهای یک تنی (افآیبیسی) با روکش داخلی برای سفارشات عمده، الزامی است تا رطوبت محیط در انبارنشینی بلندمدت به پودر نفوذ نکند. همواره نمونه اولیه بگیرید، تست ژلاسیون انجام دهید و سپس وارد فاز خرید کربنات کلسیم لوله پلی کا شوید. ثبات در کیفیت فیلر، یعنی ثبات در خط تولید و کاهش ضایعات. برای دریافت راهنماییهای دقیقتر میتوانید از طریق مشاوره و خرید آنلاین با کارشناسان فنی در تماس باشید.
درخواست آنالیز و برگه مشخصات کربنات کلسیم پیش از عقد قرارداد
چکلیست مدارک فنی برای خریداران صنعتی شامل درخواست گواهی آنالیز بچ (سیاوای)، برگه مشخصات فنی (تیدیاس) و اثبات ثبات دانهبندی است. خریدار باید از تأمینکننده مطالبه کند که مقادیر دقیق خلوص، درجه سفیدی، درصد رطوبت، توزیع اندازه ذرات (نظیر دی-۵۰ و دی-۹۸) و درصد پوشش اسید استئاریک را به صورت مکتوب برای هر شماره بچ ارائه دهد. این مدارک تضمین میکنند که رفتار پودر در مذاب از یک بچ به بچ دیگر تغییر نکرده و رئولوژی مذاب در خط تولید ثابت میماند. تأمینکنندگانی که تجهیزات آزمایشگاهی پیشرفته برای اندازهگیری روزانهِ این پارامترها دارند، شریک مطمئنتری برای تولید انبوه به شمار میآیند. عدم وجود این مستندات به معنای ریسک بالا در تولید انبوه است، زیرا هرگونه تغییر ناگهانی در درصد اسید چرب پوششدهنده، مستقیماً زمان فیوژن در میکسر و پارامترهای دمایی اکسترودر را تحت تاثیر قرار خواهد داد.
ارزیابی نمونه کربنات کلسیم در خط اکستروژن پیش از سفارش تناژی
پروتکل تست نمونه پیش از خرید عمده شامل اجرای تست ضربه (تست سقوط وزنه)، بررسی صافی سطح داخلی لوله و پایش پایداری فشار اکسترودر است. در طول این ارزیابی میدانی، علاوه بر پایش فشار مذاب، باید جریان آمپر موتور اصلی (درایو آمپرج) را نیز پایش کرد. افزایش ناگهانی آمپر نشاندهنده ویسکوزیته بالای مذاب و روانکاری ناکافی است. بررسی سطح داخلی لوله از نظر وجود خطوط اکستروژن (دای لاینز) یا پدیده پوست کوسه (شارک اسکین) به اعتبارسنجی رفتار پودر در شرایط واقعی تولید کمک میکند. اگر لوله در تست ضربه میشکند، باید بررسی شود که آیا پخت ناقص رخ داده یا کربنات بدون پوشش و دانهدرشت استفاده شده است. تغییر دمای ناحیه همگنسازی و بررسی درصد سیپیای از جمله راهکارهای اعتبارسنجی پیش از سفارش تناژی است. این تستها پیشنیاز قطعیِ تایید نهاییِ فروشنده برای ورود به فاز انعقاد قرارداد بلندمدت محسوب میشوند.
پرسشهای متداول خریداران لوله و اتصالات پلیکا
اتصالات استاندارد پیویسی چه ویژگیهایی دارند؟
اتصالات استاندارد پیویسی باید دارای مقاومت فشاری بالا، ضربهپذیری مناسب و ابعاد دقیق باشند تا در زمان مونتاژ، درزبندی به درستی انجام شود. این ویژگیها با استفاده از رزین گرید کی-۵۷ یا کی-۶۰ برای جریانپذیری در قالب تزریق، و استفاده از کربنات کلسیم پوششدار در پیاچآر پایین (۱۰ تا ۱۵) به همراه تثبیتکننده کلسیم-روی تامین میشود.
چرا افزایش پیاچآر کربنات کلسیم گاهی به شکنندگی لوله منجر میشود؟
افزایش میزان پیاچآر بدون رعایت همزمان سه اصل—۱- استفاده از کربنات پوششدار با مش ۲۵۰۰ یا بالاتر، ۲- افزایش متناسب اصلاحکننده ضربه (سیپیای ۱۳۵ای) به ازای هر ۱۰ پیاچآر افزایش، و ۳- تنظیم دقیق روانکننده خارجی—منجر به افت استحکام کششی و خمشی میشود. پودر بدون پوشش نقاط تنش ایجاد کرده و لوله را ترد میکند.
چگونه مواد اولیه لوله پلیکا را با قیمت کمتر بدون افت کیفیت تأمین کنیم؟
برای کاهش قیمت تمامشده تولید بدون افت کیفیت، باید استراتژی افزایش میزان پیاچآر فیلر را تا سقف مجاز (مثلاً تا ۴۰ پیاچآر در لولههای غیر فشارقوی) با استفاده از کربنات کلسیم پوششدار با بالاترین درصد پوششدهی دنبال کنید. این کار به کاهش مصرف رزین پلیمری کمک کرده و با تنظیم روانکنندهها، هزینه نهایی بهینه میشود.
کدام مش کربنات کلسیم برای تزریق اتصالات مناسبتر است؟
برای قالب تزریق اتصالات، به دلیل نیاز به جریانپذیری بالا در کانالهای باریک قالب، استفاده از کربنات کلسیم با مش ۲۵۰۰ یا بالاتر که دارای پوشش اسید استئاریک است، الزامی است. دانهبندی ریز باعث کاهش ویسکوزیته مذاب شده و از سایش قالب و کلوخهشدن پودر جلوگیری میکند.


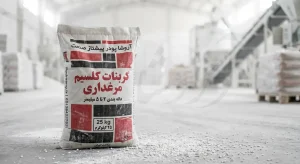
سلام و وقت بخیر.جهت تست در خط تولید لوله فاضلابی، امکان ارسال نمونه ۵ کیلویی از پودر کربنات کلسیم کوتد مش ۲۵۰۰ شما وجود داره؟ میخواهیم تست آبگریزی و پراکندگی در میکسر را خودمان ارزیابی کنیم. لطفا شرایط را بفرمایید.
جناب رستمی، سلام. حتماً. باعث افتخار ماست که کیفیت محصولات آروشا پودر را در عمل بسنجید. لطفاً از طریق صفحه تماس با ما آدرس دقیق و اطلاعات تماس خود را ثبت کنید تا نمونه کربنات کلسیم کوتد ویژه PVC در اسرع وقت و به صورت رایگان برای شما ارسال گردد. منتظر نتایج مثبت تست شما هستیم.
ممنون از بخش عیبیابی. من سالهاست اپراتور اکسترودر هستم و دقیقاً با مشکل شکستن لوله در تست ضربه مواجه بودم. فکر میکردم ایراد از CPE هست ولی طبق راهنمایی شما دمای ناحیه Metering رو ۵ درجه بردم بالا و مشکل پخت ناقص حل شد. برای خط تولید ما این نکته خیلی کاربردی بود. خواستم این تجربه رو با بقیه به اشتراک بذارم.
جناب قاسمی گرامی، بسیار خرسندیم که این مقاله توانسته برای شما مفید واقع شود. به اشتراک گذاشتن تجربیات عملی شما ارزش این محتوا را دوچندان میکند. پخت کامل یا ژلاسیون صحیح، کلیدیترین عامل در دستیابی به خواص مکانیکی نهایی است و خوشحالیم که با یک تنظیم ساده به نتیجه مطلوب رسیدهاید. موفق باشید.
سلام. قصد خرید ۲ تن کربنات کلسیم کوتد با مش ۲۵۰۰ به صورت آزمایشی جهت تولید لوله پلیکا را داریم. لطفاً راهنمایی بفرمایید چطور باید سفارش را ثبت کنم و نحوه ارسال به شهرک صنعتی شمس آباد به چه صورت است؟
جناب اسدی، سلام. باعث خرسندی است که به جمع مشتریان آروشا پودر میپیوندید. برای ثبت سفارش، کافیست با شمارههای واحد فروش که در سایت درج شده تماس بگیرید. همکاران ما پیشفاکتور را صادر کرده و هماهنگیهای لازم جهت ارسال سریع بار به آدرس شما را در کمترین زمان ممکن انجام خواهند داد.
مقاله از نظر فنی قوی است، اما جای خالی بحث در مورد تست ژلاسیون (درصد پخت) و تأثیر افزایش فیلر بر این پارامتر مهم خالیه. صرفاً پاس کردن تست ضربه کافی نیست، بلکه درجه پخت مناسب طول عمر لوله رو تضمین میکنه. بهتر بود به این موضوع هم اشاره میشد.
جناب تبریزیان، از نقد سازنده و دیدگاه تخصصی شما سپاسگزاریم. حق با شماست، تست ژلاسیون یکی از حیاتیترین تستهاست. اشاره شما کاملاً درست است و حتماً در آپدیت بعدی مقاله، بخشی را به صورت کامل به تأثیر درصد فیلر بر درجه پخت و روشهای اندازهگیری آن اختصاص خواهیم داد.
سلام.یک سوال تحقیقاتی داشتم.توزیع اندازه ذرات در کربنات کلسیم، علاوه بر میانگین اندازه ذره (مش)، بر خواص نهایی لوله تأثیرگذاره؟مثلاً یک پودر با توزیع باریکتر عملکرد بهتری نسبت به پودر با توزیع پهنتر داره؟ ممنون میشم راهنمایی کنید.
خانم رحمانی سلام. بله، توزیع اندازه ذرات تأثیر مستقیمی بر کیفیت کامپاند دارد. کربنات کلسیم با توزیع ذرات باریک و یکنواخت، منجر به پراکندگی بهتر، سطح نهایی صافتر و خواص مکانیکی قابل پیشبینیتر میشود و از ایجاد نقاط تمرکز تنش جلوگیری میکند.
سلام و عرض خسته نباشید. در مجموعه با مشکل زبری سطح داخلی لوله در سرعتهای بالای اکستروژن مواجه هستیم. با توجه به راهنماییهای مقاله، نیاز به یک جلسه مشاوره فنی جهت بهینهسازی فرمولاسیون لوله پلیکا و تنظیم روانکنندهها داریم. چطور امکان هماهنگی هست؟
جناب معتمدی، باعث افتخار است که بتوانیم به شما کمک کنیم. لطفاً شماره تماس و نام مجموعه خود را از طریق فرم مشاوره در سایت برای ما ارسال کنید. کارشناسان فنی ارشد آروشا پودر در اسرع وقت جهت تنظیم یک جلسه آنلاین یا حضوری برای عیبیابی و بهینهسازی فرمولاسیون با شما تماس خواهند گرفت.
وقت بخیر.یک پیشنهاد داشتم. اگر امکان داره در مقالات بعدی، یک ویدئوی کوتاه از تست آبگریزی پودر کربنات کلسیم کوتد در مقایسه با نوع معمولی قرار بدید. دیدن این تست به صورت عملی، به درک بهتر کیفیت پوششدهی و اهمیت آن کمک شایانی میکنه.
خانم مولایی، پیشنهاد شما فوقالعاده است! حتماً این ایده را عملی خواهیم کرد. تهیه یک ویدئوی مقایسهای کوتاه میتواند به بهترین شکل تفاوت کیفیت پودر کوتد و معمولی را نشان دهد. از این پیشنهاد خلاقانه و کاربردی شما بسیار سپاسگزاریم و به زودی آن را تولید خواهیم کرد.
نکتهای که همکاران باید توجه کنند این است که افزایش کربنات کلسیم کوتد، زمان پخت را کمی افزایش میدهد. گاهی لازم است با افزایش جزئی دمای زونهای اولیه اکسترودر یا تنظیم روانکننده داخلی، این تأخیر را جبران کرد تا به بهترین خواص مکانیکی دست یافت.
جناب پژوهش، از به اشتراکگذاری این نکته فنی و کاملاً درست بسیار سپاسگزاریم. این دیدگاه کارشناسی شما، محتوای مقاله را غنیتر میکند. تعادل بین افزودنیها و شرایط فرآیندی دقیقاً همان هنر مهندسی فرمولاسیون است که شما به درستی به گوشهای از آن اشاره کردید.
سلام وقت شما بخیر.میخواستم بدونم آروشا پودر چه تضمینی برای یکنواختی دانه بندی و درصد پوششدهی کربنات کلسیم کوتد خود در بچهای مختلف تولیدی ارائه میده؟
جناب نیکنام سلام. آروشا پودر با بهرهگیری از خطوط تولید مدرن و آزمایشگاه کنترل کیفیت مجهز، آنالیز کامل محصول (از جمله دانهبندی و تست آبگریزی) را برای هر بچ تولیدی انجام میدهد و ما برگه آنالیز را به همراه محصول به مشتری ارائه میدهیم. این ضمانت ما برای ثبات کیفیت است.
جدول مقایسه فنی و فرمولهای پیشنهادی بسیار عالی و راهگشا بود. همین که یک نقطه شروع قابل اعتماد جهت تنظیمات اولیه دستگاه در اختیار تولیدکننده قرار میدهید، ارزش زیادی دارد و باعث صرفهجویی در زمان و کاهش ضایعات اولیه میشود. از این شفافیت در ارائه اطلاعات سپاسگزارم.
خانم نیکروش، خوشحالیم که این بخش از مقاله توانسته به شما کمک کند. هدف ما در آروشا پودر، تنها فروش محصول نیست، بلکه ارائه راهکارهای جامع و کمک به رشد فنی مشتریان است. امیدواریم با استفاده از این راهنماییها، بهترین نتیجه را در خط تولید خود کسب نمایید.